 کپسول اکسیژن، گاز صنعتی و تجهیزات جوش و برش
مقالات آموزشی تهران گاز
شماره سرپیک جوشکاری؛ چه شمارهای برای چه ضخامتی؟
در جوشکاری اکسیاستیلن، اندازه شعله با سرپیک تعیین میشود نه فقط با شیرهای مشعل. اگر شماره سرپیک جوشکاری برای ضخامت قطعه مناسب نباشد، یا ورق سوراخ میشود یا جوش نفوذ کافی ندارد. این راهنما کمک میکند شماره درست را انتخاب کنید.
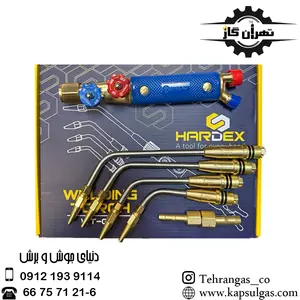
انواع سرپیک (چینی، ایتالیایی و سوئیسی) و قیمت روز را در صفحه سرپیک جوشکاری ببینید.
شماره سرپیک جوشکاری یعنی چه؟
شماره روی سرپیک به قطر سوراخ خروجی شعله اشاره دارد. سوراخ بزرگتر، مخلوط گاز بیشتری عبور میدهد و شعله بزرگتر و گرمای بیشتری تولید میکند. هر سازنده سیستم شمارهگذاری خودش را دارد، ولی قاعده کلی ثابت است: شماره بزرگتر = شعله بزرگتر = ورق ضخیمتر.
جدول انتخاب شماره سرپیک بر اساس ضخامت
جدول زیر برای سرپیکهای اکسیاستیلن با شمارهگذاری ۰ تا ۷ رایج است. اعداد تقریبی است و برگه راهنمای سازنده مشعل ملاک نهایی است.
| شماره سرپیک | ضخامت تقریبی فولاد | کاربرد نمونه |
|---|---|---|
| ۰ | کمتر از ۱ میلیمتر | ورق خیلی نازک، لحیمکاری ظریف |
| ۱ | حدود ۱ تا ۲ میلیمتر | لوله مسی کولر، ورق نازک |
| ۲ | حدود ۲ تا ۴ میلیمتر | بدنه خودرو، لولهکشی سبک |
| ۳ | حدود ۴ تا ۶ میلیمتر | کارهای عمومی کارگاهی |
| ۴ | حدود ۶ تا ۹ میلیمتر | سازه سبک، پروفیل |
| ۵ | حدود ۹ تا ۱۴ میلیمتر | ورق ضخیم، تعمیرات صنعتی |
| ۶ و ۷ | حدود ۱۴ تا ۳۰ میلیمتر | پیشگرم و قطعات سنگین |
در مشعلهای سری H01 (مثل H01-6 و H01-12) هم هر مشعل یک سری سرپیک ۱ تا ۵ دارد؛ عدد بعد از H01 حداکثر ضخامت تقریبی آن مشعل است.
عوامل دیگر در انتخاب سرپیک
- جنس فلز: مس و آلومینیوم گرما را سریع پخش میکنند و معمولاً یک شماره بزرگتر از فولاد همضخامت لازم دارند.
- نوع اتصال: جوش گوشهای گرمای بیشتری از جوش لببهلب میخواهد.
- سوخت: سرپیک استیلن و پروپان متفاوتاند. سوخت اصلی جوشکاری گازی استیلن است که در صفحه کپسول استیلن معرفی شده است.
- مدل مشعل: سرپیک باید با رزوه مشعل شما سازگار باشد.
تنظیم فشار و شعله
با بزرگتر شدن سرپیک، فشار اکسیژن و استیلن هم کمی بالا میرود. فشار با مانومتر اکسیژن و رگلاتور استیلن تنظیم میشود؛ فشار استیلن هرگز نباید از حدود ۱٫۵ بار بیشتر شود. برای اغلب جوشهای فولادی شعله خنثی (مخروط داخلی روشن و مشخص بدون پر سفید اضافه) مناسب است.
علائم سرپیک نامناسب یا خراب
- سرپیک کوچک: جوش کند پیش میرود، نفوذ کم است و ممکن است سرپیک داغ کند و پس بزند.
- سرپیک بزرگ: حوضچه جوش کنترلنشدنی، سوراخ شدن ورق و پاشش زیاد.
- سرپیک خراب: شعله دوشاخه یا کج، صدای پاپ و خاموش شدن مکرر.
سوراخ سرپیک را فقط با سوزن مخصوص تمیز کنید. تفاوت این قطعه با سرپیک برش را در مقاله تفاوت سرپیک جوشکاری و برشکاری و راهنمای سرپیک برش را در صفحه سرپیک برشکاری ببینید.
روی مشعل و رگلاتورها شیر یکطرفه و فلاشبک ارستر نصب کنید و هنگام روشن کردن، ابتدا شیر استیلن و سپس اکسیژن را باز کنید.
پیشنهاد خرید
اگر کارهای متنوع دارید، به جای خرید تکی، یک ست سرپیک با چند شماره تهیه کنید تا برای هر ضخامت شعله مناسب داشته باشید. برای جوش لوله مسی کولر هم سرپیکهای ۰ و ۱ کافی است.
تنظیم شعله: خنثی، احیایی یا اکسیدکننده؟
انتخاب شماره سرپیک فقط نیمی از کار است؛ نوع شعله کیفیت جوش را تعیین میکند. با تغییر نسبت اکسیژن به استیلن سه نوع شعله به دست میآید:
| نوع شعله | ظاهر | کاربرد |
|---|---|---|
| خنثی | مخروط داخلی روشن و مشخص، بدون پر سفید اضافه | جوش فولاد ساختمانی، مس و اغلب کارها |
| احیایی (کربندار) | پر سفید بلند اطراف مخروط داخلی | سختکاری سطحی، برخی آلیاژها و آلومینیوم با فلاکس |
| اکسیدکننده | مخروط داخلی کوتاه و تیز، صدای خشدار | لحیم برنج (برنجکاری)؛ برای فولاد مناسب نیست |
برای رسیدن به شعله خنثی، ابتدا شیر استیلن را باز و شعله را روشن کنید، سپس اکسیژن را کمکم اضافه کنید تا پر سفید اطراف مخروط داخلی دقیقاً ناپدید شود. همین نقطه شعله خنثی است.
چرا سرپیک داغ میکند و پس میزند؟
وقتی سرپیک برای کار کوچک است، برای رساندن گرمای کافی آن را به قطعه نزدیک میکنید؛ گرمای برگشتی از حوضچه جوش سرپیک را داغ میکند و مخلوط گاز داخل سرپیک پیش از خروج مشتعل میشود. نتیجه صدای پاپ و خاموش شدن شعله است. راهحل، استفاده از یک شماره بزرگتر و حفظ فاصله مناسب است. اگر پسزدن به سمت شیلنگها ادامه پیدا کند (فلاشبک)، فوراً هر دو شیر را ببندید؛ ابتدا اکسیژن، سپس استیلن.
ترتیب خاموش کردن مشعل
در پایان کار، ابتدا شیر استیلن مشعل و سپس شیر اکسیژن را ببندید. بعد شیر کپسولها را ببندید و با باز کردن کوتاه شیرهای مشعل، فشار شیلنگها را تخلیه کنید و پیچ تنظیم رگلاتورها را شل کنید. این روال ساده عمر رگلاتورها و سرپیکها را افزایش میدهد و از نشتی شبانه جلوگیری میکند.
جمعبندی
شماره سرپیک جوشکاری را بر اساس ضخامت و جنس قطعه انتخاب کنید و فشار را متناسب با آن تنظیم کنید. با جدول بالا نقطه شروع درست را پیدا میکنید. مدلهای موجود و قیمت روز را در صفحه سرپیک جوشکاری تهران گاز ببینید.
سؤالات متداول
سرپیک جوشکاری شماره ۲ برای چه ضخامتی است؟
در شمارهگذاری رایج ۰ تا ۷، حدود ۲ تا ۴ میلیمتر فولاد؛ ملاک نهایی برگه سازنده مشعل است.
برای جوش لوله مسی کولر چه سرپیکی مناسب است؟
معمولاً سرپیکهای کوچک ۰ یا ۱؛ مس گرما را سریع پخش میکند ولی دیواره لوله نازک است.
چرا سرپیک جوشکاری صدای پاپ میدهد؟
معمولاً بهخاطر کثیفی یا داغ شدن سرپیک، فشار کم گاز یا نزدیک بودن بیش از حد به قطعه.
آیا سرپیکهای برندهای مختلف به هم میخورند؟
نه همیشه؛ رزوه و نشیمنگاه باید با مشعل سازگار باشد. مدل مشعل را هنگام خرید اعلام کنید.